
Методы отладки диафрагменного вентилятора из полиэтилена должны быть сосредоточены на четырех основных звеньях: контроле температуры, регулировке головки, оптимизации системы охлаждения, согласовании тяги и намотки. Динамическую регулировку следует производить в соответствии с рабочими параметрами оборудования и отзывами о качестве мембраны. Конкретные методы отладки и рабочие моменты заключаются в следующем:
I. Контроль температуры: точная послойная регулировка-за-слоем для предотвращения разложения сырья.
Стратегия многоуровневого отопления
Предварительный нагрев: сначала нагрейте конец матрицы и шнеки (например, зоны 4, 5 и 6) в течение 2 часов до 150-180 градусов, чтобы начать плавление сырья. Разогрейте переднюю часть шнека (секции 1, 2 и 3) до 180-220 градусов, чтобы сырье полностью пластифицировалось.
Градиент температуры: регулирует температуру в соответствии с индексом плавления (MI) сырья. Чем выше MI (чем больше жидкости), тем ниже температура обработки (например, при MI=2 г/10 мин температуру можно установить на уровне 180-200 градусов). Чем ниже индекс MI, тем более высокая необходимая температура (например, при индексе MI=0.5 г/10 минут температура должна быть установлена на уровне 200-220 градусов).
Avoid overheating: Excessively high temperatures (>230 градусов) может привести к карбонизации сырья, что приведет к появлению черных пятен или кристаллических точек. Если температура слишком низкая (< 160°C), the plasticization effect is poor and the transparency of the film is poor.
Мониторинг и корректировка-в режиме реального времени
Температура каждого региона записывается каждые 30 минут с помощью инфракрасных термометров или датчиков температуры внутри устройства, чтобы обеспечить диапазон колебаний менее или равный 5 градусам.
При обнаружении аномальной температуры (например, внезапное падение температуры головки формы) следует немедленно проверить нагревательную спираль или прибор контроля температуры, чтобы предотвратить разрыв пузырька пленки из-за нестабильности температуры.
II. Регулировка головки: равномерность зазора определяет постоянство толщины пленки.
Калибровка зазора матрицы
Выбор инструмента: Измерьте зазор в каждой точке отверстия матрицы с помощью профессионального щупа (точность 0,01 мм), чтобы обеспечить отклонение зазора менее или равное 0,05 мм.
Метод регулировки: точно отрегулируйте зазор с помощью регулировочного болта головки (обычно M12-M16). Поворот по часовой стрелке сужает зазор, а поворот против часовой стрелки увеличивает зазор.
Эффект проверки: единообразие толщины пленки наблюдалось после запуска устройства. Если область слишком толстая или слишком тонкая, сосредоточьтесь на регулировке соответствующих болтов матрицы.
2. Матрица имеет чистую поверхность.
После остановки используйте медный скребок или сжатый воздух для очистки остаточного материала в отверстии формы, чтобы предотвратить закупорку примесями, вызывающую неравномерную разгрузку.
Если на внутренней стороне головки имеется карбид, снимите головку, смочите ее растворителем (например, белым минеральным маслом) и начисто протрите.
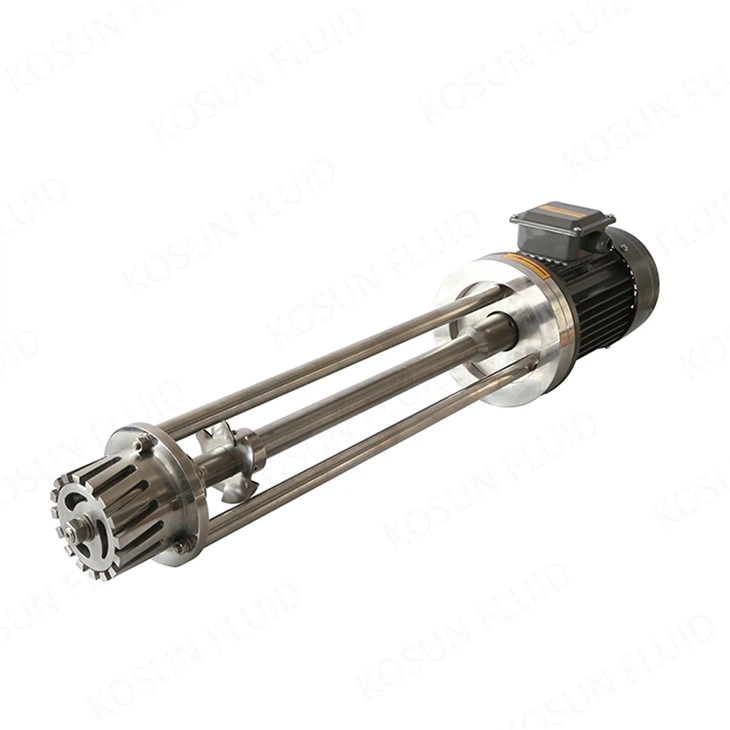
Смеситель периодического действия с высоким усилием сдвига
III. Оптимизация системы охлаждения: согласованное управление газовым кольцом и температурой воды
Отладка ветроколеса;
2. Wind volume adjustment: Adjust the wind volume of the air ring according to the diameter of the membrane bubble. If there is too much wind (>5м3/мин), мембрана пузырится. Если объем воздуха слишком мал (< 2m3/min), the cooling effect will be insufficient and the stiffness of the film will be poor.
Коррекция направления ветра: измеряется скорость ветра вокруг анемометра, чтобы обеспечить отклонение скорости ветра менее или равное 0,5 м/с в каждой точке, чтобы избежать неравномерной толщины пленки.
Контроль температуры воды (при использовании водяного охлаждения)
The temperature of the cooling water should be 15-25°C. If the water temperature is too high (>30 градусов), охлаждающий эффект будет уменьшен; если температура воды слишком низкая (< 10°C), the film bubbles may contract too quickly and burst.
Регулярно проверяйте охлаждающие трубы на наличие засоров, чтобы обеспечить беспрепятственный поток воды.
Четыре. Согласование тяги и намотки: стабильность натяжения является ключевым моментом
Регулировка скорости буксировки
Скорость тяги можно определить в зависимости от толщины пленки. Как правило, скорость тяги составляет 1:1,2 от скорости шнека (например, когда скорость шнека составляет 50 об/мин, скорость тяги устанавливается на уровне 60 м/мин).
Если на пленке появляются морщины, уменьшите скорость тяги соответствующим образом. Если пленка растянута слишком тонко, увеличьте скорость тяги.
Контроль натяжения обмотки
Отрегулируйте натяжение намотки с помощью регулятора натяжения (например, магнитно-порошкового тормоза), чтобы обеспечить стабильное натяжение на уровне 5–15 Н (в зависимости от ширины и толщины пленки).
V. Комплексный ввод в эксплуатацию: опытное производство и оптимизация параметров
Проверка тестового производства
После запуска устройства стабильность пузырька пленки, прозрачность мембраны и однородность толщины мембраны наблюдают путем тестирования на низкой скорости (например, скорости шнека 30 об/мин).
Постепенно увеличивайте скорость до целевого значения (например, 80–120 об/мин) и записывайте каждый параметр (температуру, скорость шнека, скорость тяги и т. д.) и данные о качестве пленки.
Точная-настройка параметров
Если наблюдается явление «песочных часов» (периодическое изменение ширины пузырьков пленки), можно увеличить скорость шнека или уменьшить скорость тяги, чтобы продлить время охлаждения пузырьков пленки.
Если отклонение толщины пленки превышает 10%, важно проверить соответствие зазора матрицы, объема ветра и скорости тяги.
VI. Меры предосторожности и обслуживания
Безопасная эксплуатация
При отладке следует надевать защитные перчатки и очки, чтобы избежать ожогов или брызг от высокотемпературных компонентов.
Во время работы оборудования запрещается прикасаться к вращающимся частям (таким как винты, тяговые ролики и т.п.).
Регулярное обслуживание
Проверяйте уровень масла в редукторе и воздушном компрессоре каждые 8 часов. При наличии недостатков их следует своевременно восполнять (Рекомендация 32#Механическое масло).
Ежемесячная очистка остаточного материала внутри оборудования для предотвращения заклинивания винта или блокировки головки.